

En transportör som levererar en ny enhet var 40:e sekund kan inte stödja en station där arbetet tar 70 sekunder. Kön växer, operatören börjar rusa och defektfrekvensen följer med inom ett skift. Den missmatchningen, inte märket på transportören, är det som oftast dömer ut ett löpande band som såg bra ut på papperet. Det användbara sättet att tänka på en löpande monteringslinje är som produktionslinjens metronom: den anger den takt som varje station arbetar efter, absorberar tidsskillnaderna mellan stationer och presenterar varje produkt på en höjd och orientering som människor faktiskt kan bygga på. Ange dessa tre jobb korrekt och de flesta typer av transportörer kommer att fungera bra. Få dem fel och ingen extra radlängd kommer att spara schemat.
Vad en löpande monteringslinje faktiskt kontrollerar
Den första siffran att fixa är takttid: hur ofta en färdig enhet måste lämna linjen för att möta efterfrågan. Om ett skift måste producera 480 enheter på åtta timmar, är linjen skyldig en enhet varje minut. Med en pallstigning på 1,5 meter är transportörens genomsnittliga transporthastighet 1,5 m/min, en siffra som drivna system kan hålla inom nära tolerans med hjälp av en frekvensomriktare. Varje station uppströms och nedströms stavar, verktyg och tider sig sedan mot den rytmen.
Det andra jobbet är buffring. Ingen station tar exakt samma tid, så en välplanerad linje bygger korta ackumuleringszoner mellan dem och låter en långsam station arbeta medan transportören håller färdiga bitar bakom sig istället för att trycka in dem i operatörens armbågar.
Den tredje är ergonomi. Arbetshöjd, fixturvinkel och om en del kan stoppas, roteras eller vändas vid stationen avgör trötthet under ett åtta timmars skift. Dessa tre funktioner – pacing, buffring, presentation – är anledningen till att den rörliga monteringslinjen knappt har förändrats i princip sedan Model T-chassit passerade 45 stationer på ungefär 93 minuter; bara noggrannheten i pacingen har förbättrats. Se denna översikt över fördelarna med ett löpande bandtransportörsystem för en mer utförlig behandling av utdelningen.
Matcha transportörstypen till arbetet
De flesta monteringstransportörer är byggda av standardmoduler med anpassade funktioner, så det verkliga beslutet är vilken familj av transportörer som passar produkten. Bandtransportörer är standard för små delar och ömtåliga ytor: lasten vilar på en kontinuerlig yta, ramen kan vara lågprofilerad, hastigheterna är lätta att trimma och bullret förblir lågt. Deras svaghet är ackumulering - ett standardbälte fortsätter att röra sig, så delar hopar sig om du inte lägger till stopp eller sensorer.
Rullbanor passar allt med en fast, platt botten: väskor, brickor, pallar och bearbetade hus. Gravity-versioner håller manuella plockstationer billiga och tysta; motordrivna ackumulerande versioner delar upp linjen i zoner som löper, stannar eller håller oberoende, vilket är hur de flesta pallbaserade monteringslinjer andas. Avvägningen är kontakt: rullstigningen måste matcha lasten, vanligtvis med minst tre till fyra rullar under det kortaste föremålet hela tiden.
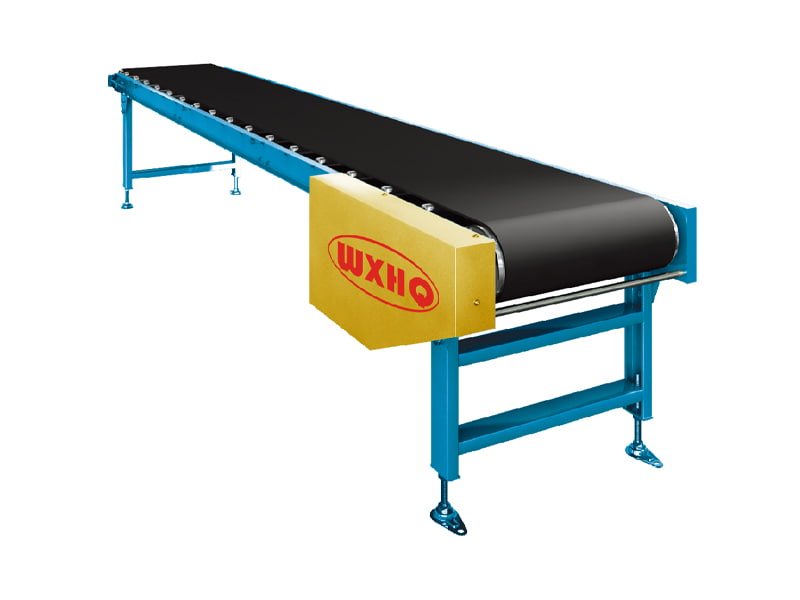 Standard bandtransportörer för lätta laster Standardbandtransportören flyttar föremål under 100 kg eller pulver och granulerat material smidigt och tyst, med bandalternativ som PVC, PU och PTFE. Efter att rullbanor hanterar flatbottnade laster, täcker bälten de lättare, oregelbundna föremålens rullar inte. Visa produkt →
| Transportör typ | Passar bäst till | Hur det går fungerar | Huvudbegränsning |
|---|---|---|---|
| Bälte | Små delar, mjuka eller ömtåliga bottnar | Kontinuerlig eller indexerad bandhastighet | Ingen inbyggd ackumulering |
| Ackumulerande rulle | Pallar och väskor med fast platt botten | Zoner körs, stannar eller håller kvar oberoende | Kontakt och roller pitch spelar roll |
| Tyngdkraftsrulle eller hjul | Manuella plockstationer, korta drag | Operatörstakt, ingen körning | Hastigheten ställs endast in av lutning och avstånd |
| Lamellkedja | Tunga eller oregelbundna produkter på armaturer | Fixtur färdas med kedjan | Fixturer ökar verktygskostnaden |
| Dubbelväxlad kedja | Gratis pallar med stop-and-go-stationer | Pallar rör sig snabbare än kedjan och stannar utan att stoppa linan | Pall och stopphårdvara krävs |
Kedjetransportörer: Fixturer, pallar och Stop-and-Go-logik
Två kedjefamiljer dominerar monteringsarbetet där remmar och rullar får slut på svar.
Lamellkedja för fixturbyggda produkter
Motorer, växellådor, pumpar och lastade hus är tunga, oljiga och sällan planbottnade. En lamellkedja ger dem en kontinuerlig stål- eller plastplattform och fixturer bultas direkt till kedjan, så att produkten färdas, stannar och överförs utan att någonsin lyftas. Resultatet är en stabil arbetsyta på fast höjd, varför lamelltransportörer är vanliga vid apparat-, motorcykel- och slutmontering med små motorer.
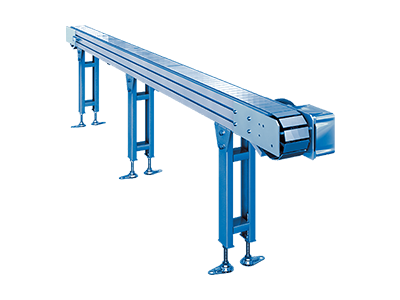 Kedjetransportörer för tung montering Lamellkedjetransportörer ger en kontinuerlig stål- eller plastplattform där fixturer bultas direkt på kedjan, vilket håller tunga, oljiga, ojämna produkter stabila på en fast arbetshöjd. Detta gör dem väl lämpade för apparat- och motorslutmontering. Visa produkt →
Dubbelhastighetskedja för fria pallar
En kedjetransportör med dubbla hastigheter bär arbetsstyckespallar på rullar som svänger flera gånger snabbare än kedjan under dem, så ett lätt tryck från operatören glider pallen till en bekväm arbetsposition. Vid ett stopp stannar pallen medan kedjan fortsätter att löpa under den, vilket innebär att varje station kan stanna, hålla och släppa oberoende utan att stoppa linan. Det stopp-och-gå-oberoendet är precis vad elektronik och apparats slutmontering behöver, och det paras naturligt med hissar, skivspelare och smälter samman mellan parallella linjer.
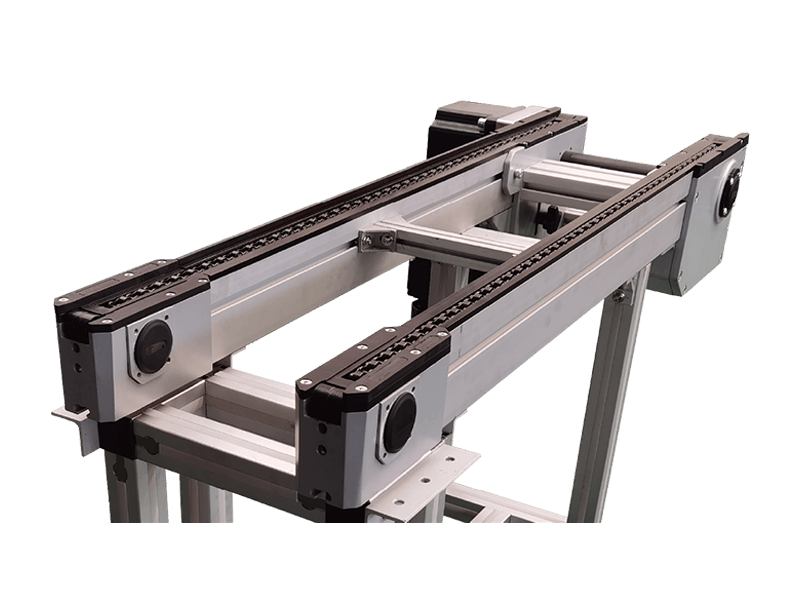 Dubbla hastighet kedjetransportörer Kedjetransportörer med dubbla hastigheter bär arbetsstyckespallar på rullar som löper flera gånger snabbare än kedjan, vilket gör att operatörerna lätt kan glida pallar. Varje station kan stoppa, hålla och släppa oberoende, vilket passar elektronik och apparater monteringslinjer. Visa produkt →
Specifikationsdetaljer som avgör prestanda för dag två
När typ har valts skiljer fem detaljer en linje som löper från en som behöver ständig uppmärksamhet:
- Takt tid och pallstigning, så transporthastighet och buffertlängder beräknas snarare än gissningar.
- Produktdata, inklusive vikt, dimensioner, bottengeometri och temperatur, eftersom en mjuk väska, en rund gjutning och en styv väska behöver olika kontaktytor.
- Stationslistan, som noterar vilka operationer som kräver att produkten stoppas, roteras, lyfts eller vänds.
- Ackumuleringspunkter och buffertdjup mellan stationer, dimensionerade utifrån uppmätt stationstidsvariation snarare än medelvärden.
- Miljö och certifieringar: spolområden kräver rullar av rostfritt stål, elektronikledningar behöver ESD-säkra ytor och färg- eller lösningsmedelsområden kräver explosionssäker certifierad utrustning.
Två av dessa förtjänar extra uppmärksamhet. Hastighetsreglering är inte bara ett toppnummer; drevet måste hålla hastigheten jämnt när lasten ändras, eftersom en rullbana som vandrar eller vibrerar under hastighetsjustering också kommer att vandra vid stationerna. Och i alla områden där det finns brandfarliga ångor - framför allt färgverkstäder - specificera certifierade explosionssäkra transportörer. Utrustning som EETI-certifierade rullbanor finns just för dessa zoner, och att acceptera ocertifierade enheter finns det en efterlevnadsrisk snarare än en besparing.
Där köpare blir fångad
De återkommande misstagen är oglamorösa. Köpare anger längd och bredd och glömmer bottengeometrin och upptäcker sedan att vakuumformade brickor inte kommer att åka på rullar. De planerar raka körningar i detalj och behandlar svängar, lyft och sammanslagningar som eftertanke, även om förflyttningar orsakar fler stopp per meter än någon rak sektion. De hoppar över pallgränssnittsfrågan – vem designar pallen och vilken tolerans lokaliseringsytorna har – och betalar för det när fixturer från en leverantör och stationsverktyg från en annan inte överensstämmer. De glömmer också reservdelar: rullar, kedjor och drivenheter slits, så en leverantör som kan skicka reservdelar till din region är värd mer än en marginellt lägre offert.
Specificerat i den ordningen – takt först, produkt tvåa, buffring och miljö tredje – blir en löpande monteringslinje förutsägbar produktionsutrustning snarare än en chansning. Om du planerar en linje, skicka stationslista, produktritningar och måltakttid till tillverkaren och be om val av transportör och layout skriftligen. Du kan granska fabriken, certifieringar och hela produktsortimentet på Om Wuxi Huiqian Logistics Machinery sida innan du begär en offert.


